Slovenský jazyk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
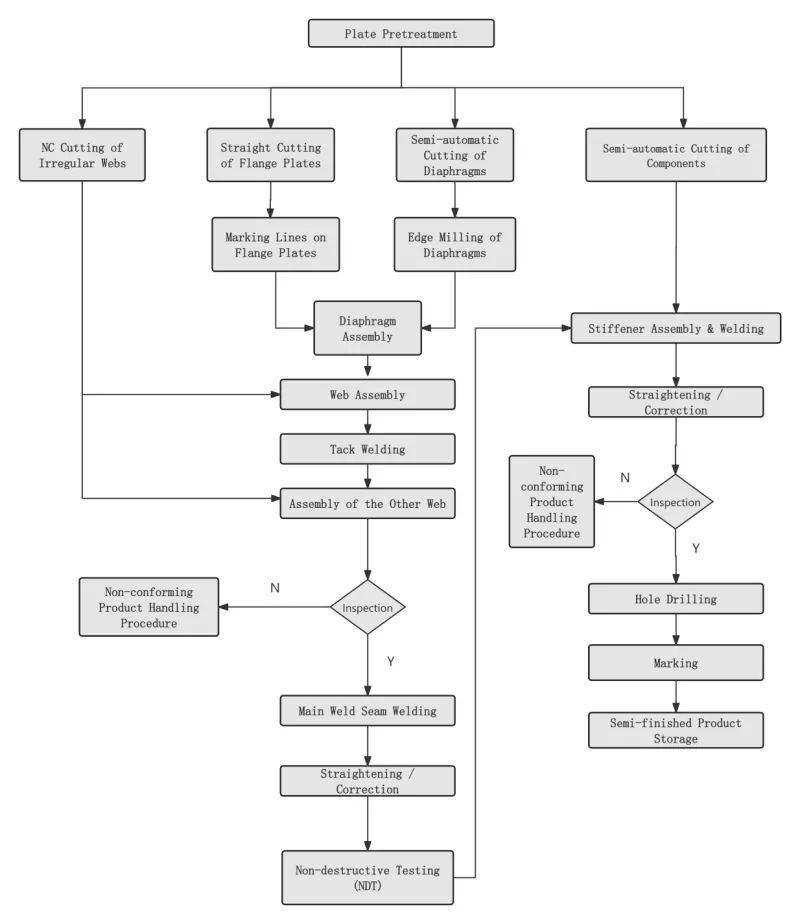
EIHE Steel Structure's Box Spracovanie toku a úspechy inžinierskych aplikácií
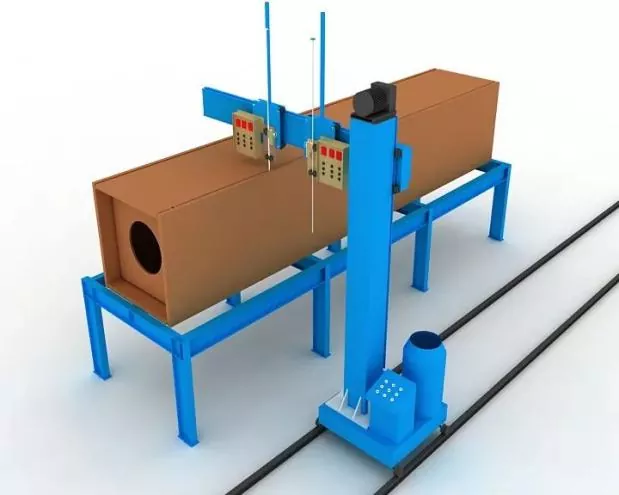
I. Všeobecný výkres usporiadania
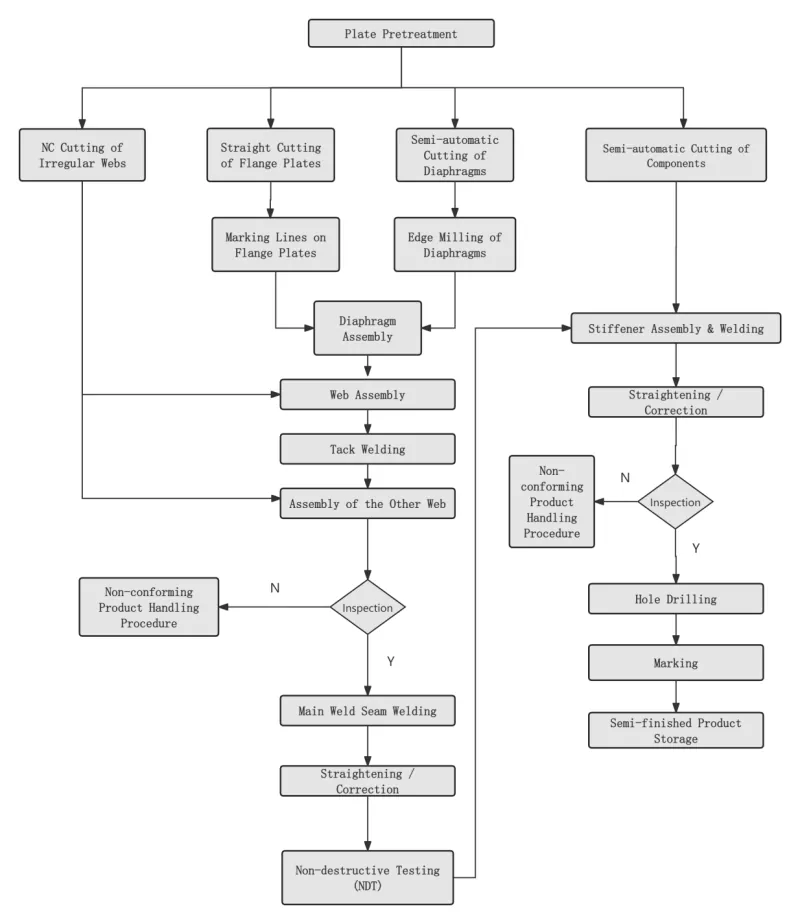
Ⅱ. Kľúčový proces
|
Krok 1 Predúprava povrchu oceľového plechu |
Vykonávané v súlade s konštrukčnými alebo procesnými požiadavkami pred vyrezaním oceľového plechu. |
|
|
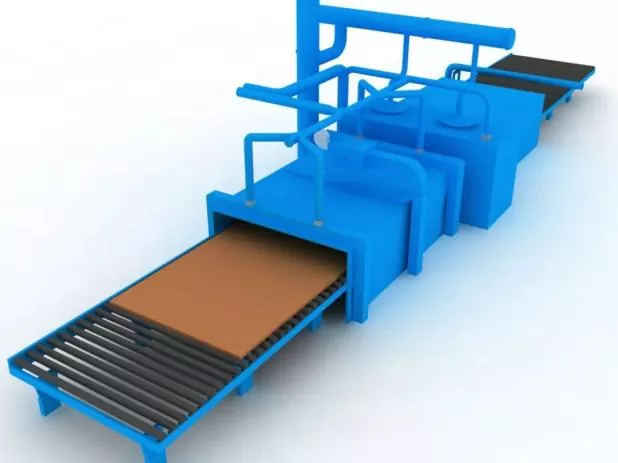
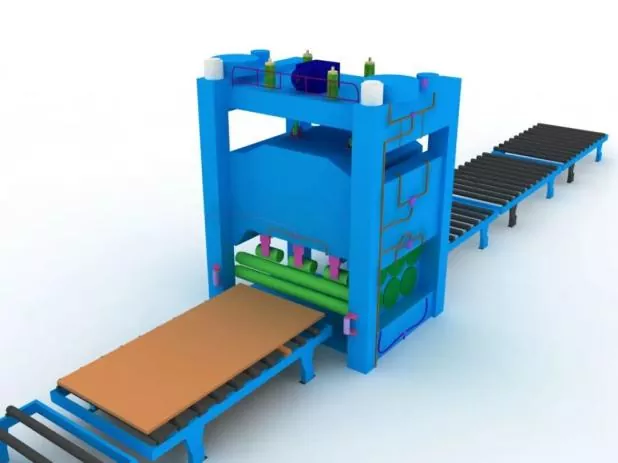
Krok 2 Vyrovnanie oceľového plechu |
Celkové vyrovnanie sa musí vykonať po predbežnej úprave oceľového plechu, aby sa zabezpečila presnosť vyrezania a uvoľnilo vnútorné zvyškové napätie oceľového plechu. |
|
|
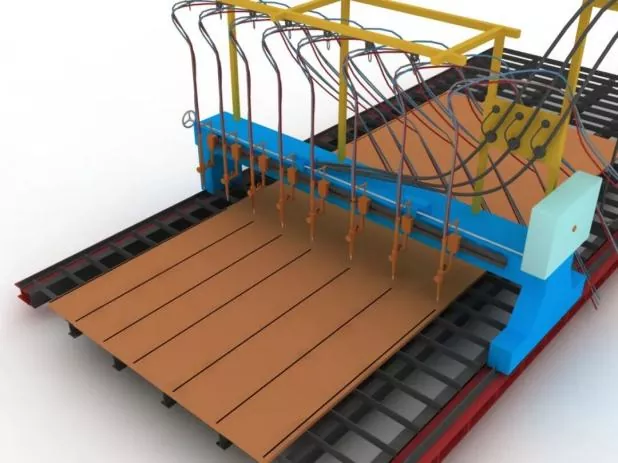
Krok 3 Rezanie a vyrezávanie dielov |
Pred rezaním upravte rezací stroj, potvrďte model trysky a skontrolujte stabilitu tlaku vzduchu. |
|
|
Počas rezania najskôr predhrejte rezný šev oceľového plechu a prísne kontrolujte rýchlosť rezania. |
||
|
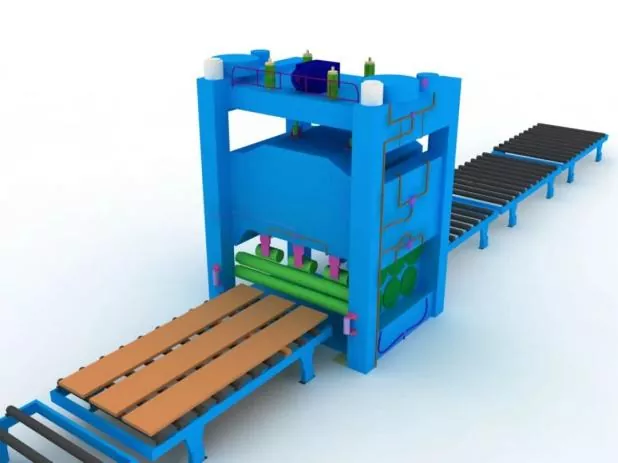
Krok 4 Sekundárne vyrovnávanie dielov |
Vykonáva sa po vyrezaní oceľového plechu, aby sa zabezpečila presnosť montáže a znížilo vnútorné zvyškové napätie oceľových plechov. |
|
|
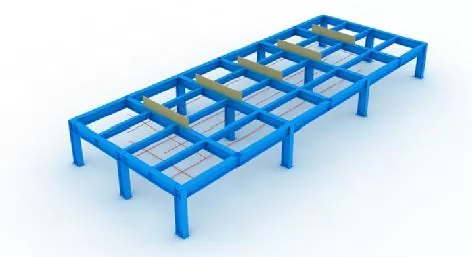
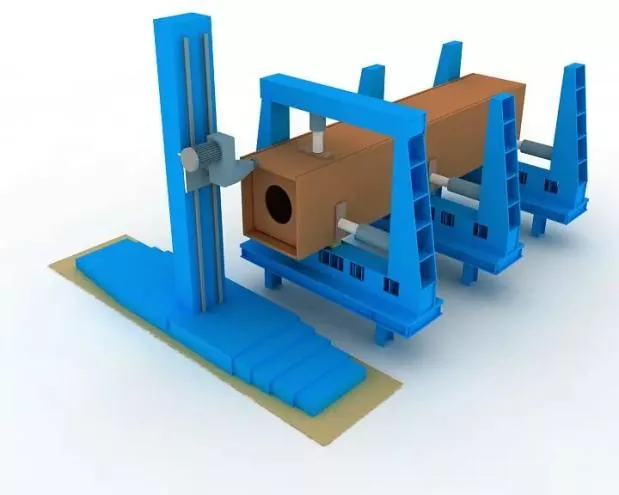
Krok 5 Nastavenie prípravkov a čiar rozloženia |
Pred montážou je potrebné najskôr nastaviť línie a prípravky. |
|
|
Pri montáži prípravku musí byť zabezpečená vodorovná úroveň horného otvoru a musí byť zaručená dostatočná tuhosť a pevnosť. |
||
|
Všetky prípravky a linky na usporiadanie môžu byť uvedené do prevádzky až po kontrole a schválení určeným personálom. |
||
|
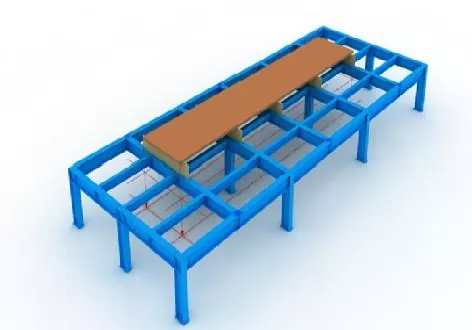
Krok 6 Znížte umiestnenie panela |
Presne umiestnené podľa olovnice a čiar rozloženia. |
|
|
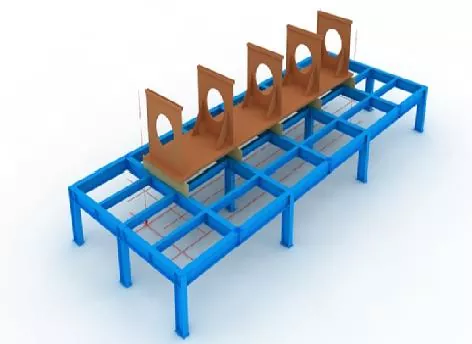
Krok 7 Montáž membrány |
Pred montážou membrán označte polohovacie čiary na spodnom paneli a odstráňte plávajúcu hrdzu na oboch stranách čiar pomocou brúsneho kotúča. |
|
|
Po postavení membrán ich pripevnite privarením. |
||
|
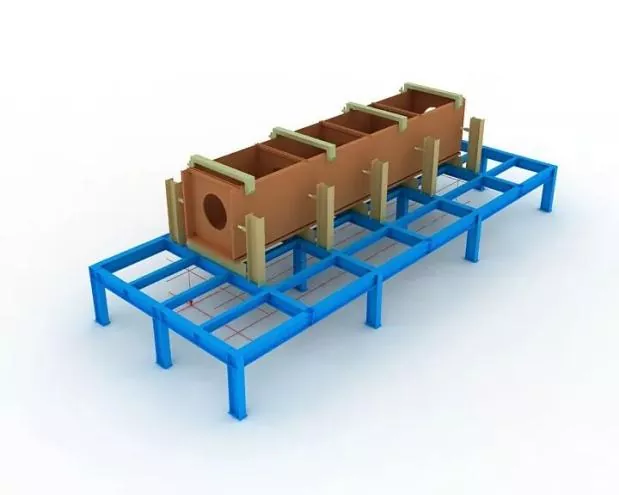
Krok 8 Web Assembly |
Keď je pás zmontovaný a kvalifikovaný, pevne ho pripevnite k membráne pomocou zdviháka a potom ho pripevnite privarením.
|
|
|
Krok 9 Montáž horného panela |
Dokončite presné umiestnenie horného panela pomocou olovnice, potom zafixujte privarením. |
|
|
Krok 10 Membránové elektrotroskové zváranie |
Jednostranné elektrotroskové zváranie sa používa pre membrány. |
|
|
Pri hornom a dolnom otvore elektrotroskových zváracích otvorov počas zvárania sa nainštalujú medené návleky na spúšťanie a zhášanie oblúka. |
||
|
Zvárací prúd a napätie musia byť počas zváracieho procesu prísne kontrolované a pozornosť sa musí venovať pozorovaniu zmeny farby elektrotroskovej zváracej plochy na páse. |
||
|
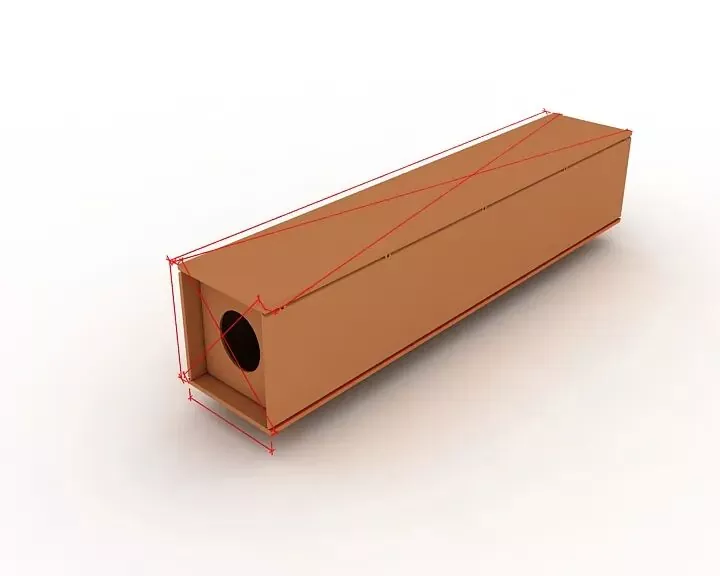
11. krok Celková kontrola |
Pri kontrole sa zamerajte na kontrolu, či dĺžka komponentu, rozmery uhlopriečky a rozmery koncovej časti zodpovedajú požiadavkám na dizajn a špecifikáciu, a opravte všetky diely mimo tolerancie. |
|
|
Krok 12 Ukončenie frézovania |
Po montáži a zváraní vyfrézujte čelnú plochu. |
|
|
Zaručiť vyrovnanosť prvkov a rovnobežnosť medzi čelnou plochou a frézou. |
||
|
Krok 13 Opieskovanie a odstraňovanie hrdze |
Kompletné odstránenie hrdze otryskaním pieskom podľa potreby po zváraní, potom prenos na konštrukciu náteru. |
|
Ⅲ. Špecifikácie pre montáž, polohovanie a zváranie
|
Presnosť montáže |
Počas montáže: ● Na kontrolu deformácie pri zváraní sa musia prijať vhodné obmedzenia. ● Povolenia na zmrštenie pri zváraní a primeraná spätná deformácia sú vyhradené na kontrolu rozmerov komponentov a zabezpečenie správneho tvaru. |
|
Prípustné odchýlky pri výrobe a montáži zváraných spojov, ako aj rozmerové tolerancie konštrukčných komponentov musia byť v súlade s požiadavkami Kódexu pre uznávanie konštrukčnej kvality oceľových konštrukcií (GB 50205). |
|
|
Montážne polohovacie zváranie |
Realizuje sa poloautomatickým zváraním plynovým oblúkom s plným drôtom (GMAW). |
|
Zvárač |
Zvárači, ktorí sa zaoberajú montážnym stehovým zváraním, musia byť držiteľmi zodpovedajúcich osvedčení o kvalifikácii špecifikovaných v Technickej špecifikácii pre zváranie oceľových konštrukcií budov (JGJ81). |
|
Poloha príchytných zvarov |
Poloha stehových zvarov: Spojovacie zvary sa musia vyhýbať začiatku a koncu formálnych zvarov a nesmú byť umiestnené na rohoch, okrajoch, koncoch a iných kritických oblastiach náchylných na štrukturálnu pevnosť a chyby spracovania. |
|
V prípade T-spojov spojovacie zváranie: musí sa vykonávať symetricky na oboch stranách; medzitým sa musí čo najviac vyhnúť lepiacemu zváraniu vo vnútri drážky. Pre zváranie drážok s úplným prevarením: Tepové zváranie sa vykoná na drážke na zadnú drážku, napr. |
|
|
Montážne a zváracie polohy zváraných nosných dosiek, ako aj nábehových a nábehových dosiek musia spĺňať príslušné normy |
|
|
Zváracie materiály |
Zváracie materiály používané na montáž a zváranie stehmi musia byť v súlade s materiálmi na formálne zváranie, t. j. musia sa použiť rovnaké zváracie materiály ako pri úradnom zváraní. |
|
Pre montážne zváranie medzi oceľou s vysokou pevnosťou a oceľou s nízkou pevnosťou sa zváracie materiály vyberú v súlade s triedou ocele s nízkou pevnosťou. |
Súvisiace správy
- Pozdrav k národnému dňu od Eihe Steel Structure
- Úspešné prvé zdvíhanie! Ázijsko-pacifický marocký projekt realizovaný spoločnosťou Eihe Steel
- Obnovenie kvalifikácie schválené! Eihe neustále rozširuje svoju stopu na globálnom trhu
- Dodávka oceľových konštrukcií EHSS na letiská a stanice
- Zameranie na globálny rozvoj: Shandong Steel Structure Industry Association úspešne organizuje konferenciu o výmene skúseností o priemyselnej internacionalizácii
- Spoločnosť EHSS výhradne hostila 8. fórum vysokokvalitného rozvoja oceľových konštrukcií Shandong a výročnú konferenciu SSSIA 2026 v Qingdao s plným úspechom
Nechajte mi správu