Slovenský jazyk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Máte zmätok v súvislosti s antikoróznou oceľovou konštrukciou? Štandardné možnosti a pokyny pre výber
Oceľová konštrukciaantikorózna ochrana je rozhodujúca pre predĺženie životnosti budov. Schémy ochrany proti korózii sa líšia v závislosti od rôznych prírodných a prevádzkových prostredí. Musí sa vykonať komplexné hodnotenie prípravy povrchu aj protikoróznych opatrení, aby sa znížili počiatočné náklady na výstavbu a predĺžila sa životnosť budovy.
Všetky typy budov sú vystavené vplyvu korozívneho prostredia, ktoré sú klasifikované do rôznych kategórií korózie na základe prevádzkových podmienok.
|
Kategória korózie |
Typické prostredie |
|
C2 (nízka) |
Suché vnútrozemie, nevykurované sklady |
|
C3 (stredne) |
Mestské priemyselné zóny, obecné továrne |
|
C4 (vysoká) |
Chemické závody, pobrežné priemyselné oblasti |
|
C5 (veľmi vysoká) |
Priemyselné zóny s vysokou vlhkosťou, pobrežné regióny |
Na zvládnutie rôznych korozívnych prostredí sa musia zvoliť rôzne antikorózne schémy. Bez ohľadu na to, aké riešenie sa použije, príprava povrchu položí základ antikoróznej ochrany a určí, či ochranný náter môže fungovať tak, ako bol navrhnutý. Vo všeobecnosti sa pieskovanie alebo pieskovanie používa na odstraňovanie hrdze v dielňach s oceľovou konštrukciou s minimálnym stupňom čistoty Sa2,5, ktorý je definovaný ako veľmi dôkladné otryskanie. Okrem toho sa musí brať do úvahy pôvodný stupeň hrdze oceľových podkladov. Suroviny, ktoré ani po povrchovej úprave nespĺňajú požadovanú normu, sa nahradia alebo zlikvidujú.
|
Rozmer |
Odstreľovanie |
Pieskovanie |
Peening tryskanie |
|
Pracovný princíp |
Metóda mechanickej sily |
Pneumatická metóda |
Pneumatická metóda |
|
Efektívnosť |
Vysoká |
Relatívne nízka |
Nižšia ako odstrel |
|
náklady |
Vysoká počiatočná investícia, nízke dlhodobé náklady |
Nízke počiatočné náklady, vysoké náklady na prácu |
Medzi tryskaním a pieskovaním |
|
Environmentálna výkonnosť |
Prevádzkované v uzavretom priestore |
Náchylné na masívnu tvorbu prachu |
Lepšie ako pieskovanie |
|
Flexibilita |
Existujú slepé uhly |
Vhodné pre zložité komponenty |
Vhodné pre malé zložité komponenty |
|
Aplikačné scenáre |
Predúprava obrobku |
Hotové komponenty |
Spevnenie povrchu, malé komplexné komponenty |
Po dokončení prípravy povrchu je ďalším krokom výber antikorózneho systému. Lakovanie striekaním a žiarové zinkovanie sú dve hlavné riešenia. Okrem toho sa v praktických projektoch široko používa niekoľko osvedčených antikoróznych metód:
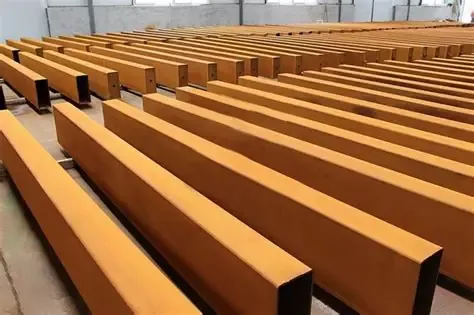
(1) Oceľ odolná voči poveternostným vplyvom v zásade rieši problémy s koróziou, ktorá sa vzťahuje na čiastočné vonkajšie prostredieoceľové konštrukcie, avšak s nevýhodami vysokej ceny a zlého vzhľadu.
(2) Tepelné striekanie (hliníkové striekanie / zinkové striekanie) poskytuje výkon ekvivalentný žiarovému zinkovaniu a vyznačuje sa lepšou prispôsobivosťou rozmerom komponentov, ideálne pre špeciálne oceľové prvky a silne korozívne prostredie.
(3) Katódová ochrana sa opiera o elektrochemické antikorózne princípy aplikované najmä na oceľové konštrukcie ponorené pod vodou alebo zakopané pod zemou. Inovatívne systémy ochrany kompozitov slúžia ako alternatívne možnosti nad rámec konvenčných riešení, ako sú integrované antikorózne a ohňovzdorné nátery a grafénové vysokovýkonné antikorózne nátery.
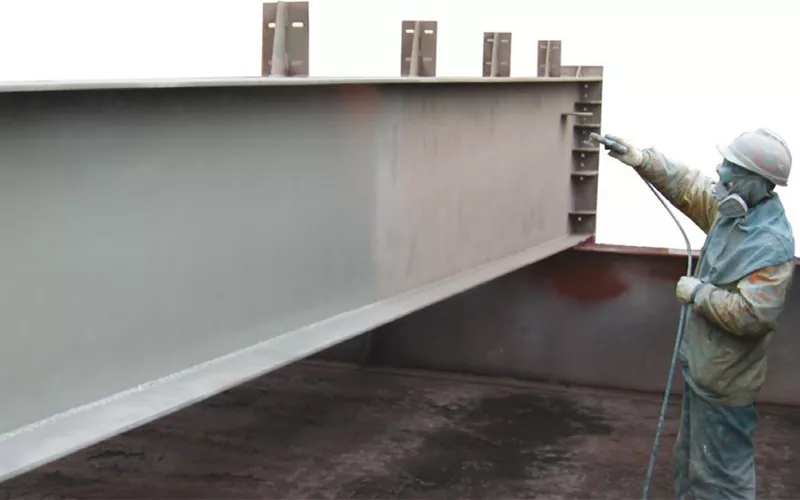
Viacvrstvový systém striekania
Striekací antikorózny systém pre oceľové konštrukcie vytvára viacvrstvové ochranné nátery na povrchoch komponentov s rôznymi funkciami, ktoré sú rozdelené hlavne do troch vrstiev: základný náter, medzináter a vrchný náter. Základný náter slúži na priľnavosť a ochranu proti korózii. Bežne sa používa epoxidový základný náter bohatý na zinok s obsahom zinku najmenej 70 %. Anorganický základný náter bohatý na zinok je alternatívou, ale jeho hrúbka suchého filmu vyžaduje prísnu kontrolu. Na medzivrstvu sa aplikuje epoxidová sľudová medzivrstva z oxidu železitého a ako vrchná vrstva sa používa alifatický polyuretánový vrchný náter alebo fluorouhlíkový vrchný náter. Všetky postupy striekacieho systému musia byť dokončené v rovnakej továrni, aby sa zabezpečilo stabilné spracovanie a spoľahlivý antikorózny výkon.
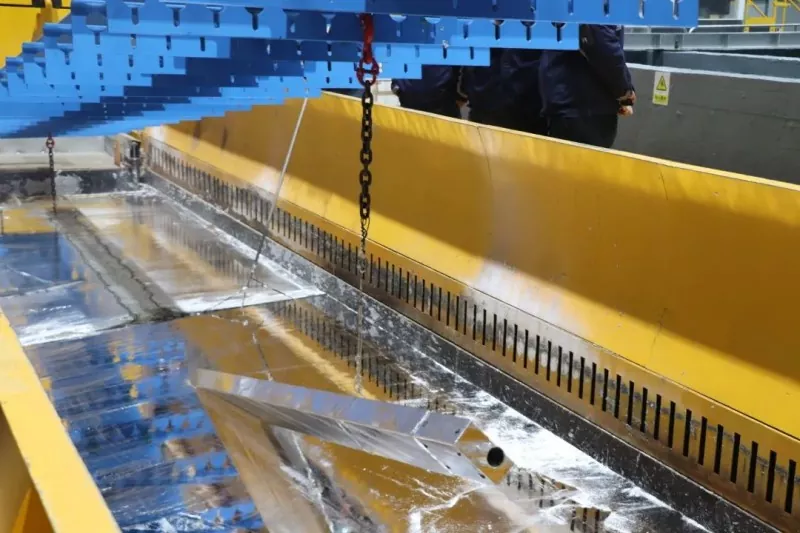
Galvanizácia
Galvanické zinkovanie sa delí na žiarové zinkovanie a elektrogalvanické zinkovanie (obyčajné zinkovanie). Žiarové zinkovanie (celý názov: žiarové zinkovanie) vytvára ochranný zinkový povlak ponorením ocele do roztaveného zinkového kúpeľa. Vyznačuje sa hrubou vrstvou zinku v rozsahu od 65 μm do 200 μm. S vynikajúcou odolnosťou proti korózii, dlhou životnosťou, pevnou priľnavosťou a jednoduchým procesom má nevýhodu priemerného vzhľadu a je vhodný pre veľkorozmerné konštrukčné diely. Elektrogalvanické nanášanie zinkového povlaku na princípe elektrolýzy. Jeho zinková vrstva je relatívne tenká, bežne 20 μm až 30 μm. Vyznačuje sa dobrým dekoratívnym efektom a zároveň komplikovaným výrobným procesom, ktorý je použiteľný pre malé presné diely alebo konštrukcie vyžadujúce ľahkú antikoróznu ochranu.
Ochrana proti korózii predielne oceľových konštrukciízačína potvrdením koróznej kategórie prevádzkového prostredia, dokončením kvalifikovanej prípravy povrchu a výberom vhodného antikorózneho riešenia. Ako profesionálny výrobca oceľových konštrukcií EHSS dokonale ovláda všetky antikorózne procesy a môže vám pomôcť pri výbere nákladovo úsporných a vysoko účinných systémov ochrany proti korózii.
Súvisiace správy
- Ako vybrať vhodnú veľkosť pre oceľovú konštrukciu stajne pre kone?
- Montáž oceľovej konštrukcie na mieste + pracovný postup integrálnej zdvíhacej konštrukcie + kľúčové úvahy
- Prečo si pre moderné bývanie zvoliť dvojvrstvovú montovanú oceľovú rámovú konštrukciu domu?
- Deväť kľúčových bodov pre návrh a výstavbu továrenských budov s oceľovou konštrukciou
- Ako môže oceľová konštrukcia sliepok zlepšiť riadenie hydinových fariem?
- Priemyselné budovy „v štýle lokomotívy“: Mala by byť 3-poschodová kancelária oceľová alebo betónová?
Nechajte mi správu