Slovenský jazyk
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analýza technológie výroby oceľových konštrukcií
Ⅰ. Prehľad
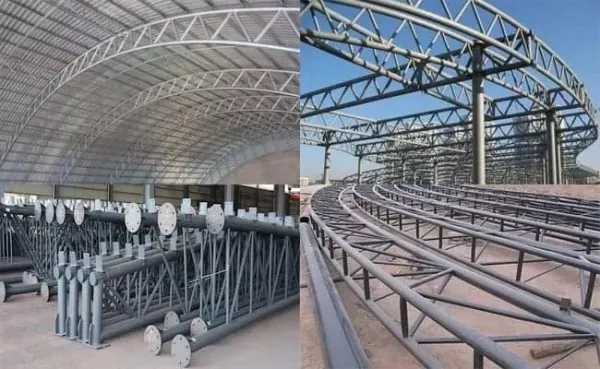
Výroba oceľovej konštrukcieje proces premeny návrhových výkresov na fyzické konštrukčné komponenty. Jej jadrom je spracovanie oceľových materiálov na kvalifikované oceľové konštrukčné prvky v súlade s konštrukčnými požiadavkami prostredníctvom továrenských výrobných postupov pri zachovaní prierezových vlastností ocele v zásade nezmenených.
Technológia výroby oceľových konštrukcií je vo všeobecnosti podobná ako pri mechanickej výrobe. Avšak vzhľadom na to, že výrobky z oceľových konštrukcií sa v konečnom dôsledku montujú na staveniskách, jej procesy kladú väčší dôraz na precíznu kontrolu a prevenciu deformácií.
Ⅱ. Vývojový diagram procesu výroby oceľových konštrukcií
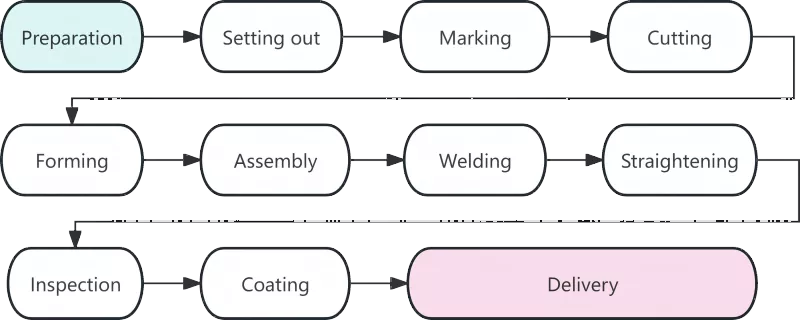
Ⅲ. Podrobná analýza každého pracovného postupu
|
Proces |
Popis |
|
Príprava materiálu |
Príprava materiálu predstavuje začiatok výroby oceľovej konštrukcie a jej kvalita priamo ovplyvňuje všetky nasledujúce pracovné postupy. Medzi hlavné úlohy v tejto fáze patrí prijímanie materiálu, vyrovnávanie a čistenie povrchu. Po príchode oceľových materiálov do závodu sa ich materiálové certifikáty porovnajú so skutočnými výrobkami. Opätovná kontrola chemického zloženia a mechanických vlastností sa vykoná pre ocele používané v hlavných konštrukčných komponentoch. Deformované ocele vzniknuté pri preprave sa musia vyrovnať pomocou valcových rovnačiek alebo hydraulických zdvíhacích strojov. Skúsenosti ukazujú, že približne 80 % rozmerových chýb pri strihaní vzniká z nenarovnaných surovín. |
|
Lofting |
Lofting je prvým kritickým krokom pre precíznu kontrolu pri výrobe oceľových konštrukcií. Na vyhradených platformách alebo rozvrhovacích stoloch technici kreslia spoje a obrysy komponentov v plnej mierke v pomere 1:1 v súlade s návrhovými výkresmi, aby definovali tvary dielov. Okrem overenia rozmerov výkresu je potrebné vyhradiť prídavok na zmrštenie pri zváraní, ako to vyžadujú príslušné procesy. Vo všeobecnosti sa pre každý tupý zvar vyčlení rezerva 1 až 1,5 milimetra. |
|
Označovanie |
Označovanie, známe aj ako ryhovanie, sa vzťahuje na postup používania šablón na označenie polôh otvorov a čiar obrábania pre obrysy komponentov na oceľových doskách a profiloch. Dodržiava sa zásada „najskôr veľké diely, neskôr malé diely“, aby sa maximalizovala miera využitia materiálu. Vďaka optimalizovanému usporiadaniu môže celková miera využitia materiálu dosiahnuť viac ako 85% a po optimalizácii hniezdenia môže dokonca prekročiť 92%. |
|
Rezanie |
Rezanie je proces oddeľovania surovín na jednotlivé časti pozdĺž vyznačených línií. Medzi hlavné metódy rezania patrí rezanie plynom, rezanie plazmou a rezanie laserom. Široká aplikácia technológie rezania s numerickým riadením zlepšila presnosť a efektívnosť výroby oceľových konštrukcií. Niektoré rezné plochy sú kvalifikované na priame zváranie bez sekundárneho opracovania hrán. |
|
Formovanie |
Nelineárne komponenty, ako sú zakrivené nosníky a ohýbané rúry, musia byť tvarované ohýbaním za studena alebo ohýbaním za tepla. Ohýbanie za studena sa vykonáva pri izbovej teplote a je použiteľné na bežné zakrivené komponenty. Na ohýbanie za tepla sa ocele pred ohýbaním zahrejú na 900-1100 °C, čo sa používa pre hrubé plechy alebo komponenty s malými polomermi ohybu. |
|
Montáž |
Montáž znamená spojenie spracovaných dielov podľa požiadaviek výkresov a ich dočasné upevnenie pomocou spojovacieho zvárania. Štandardný montážny postup je nasledovný: Prebrúste spoje prírubových dosiek → Odstráňte otrepy na pásových doskách → Dosiahnite presné umiestnenie pomocou montážneho stroja → Kompletná montáž jednostrannej T-profilovej ocele → Preklopte montáž a dokončite celkové tvarovanie. |
|
Zváranie |
Zváranie je základným postupom pri výrobe oceľových konštrukcií s vysokými technickými požiadavkami a prísnou kontrolou kvality. Bežne používané metódy zvárania zahŕňajú automatické zváranie pod tavivom, zváranie v ochrannej atmosfére CO₂ a oblúkové zváranie kovov v tieni. |
|
Narovnávanie |
Tepelné napätie vznikajúce pri zváraní spôsobí deformáciu súčiastky, ktorú je potrebné eliminovať vyrovnávaním, aby sa obnovil pôvodný geometrický tvar. Bežné metódy vyrovnávania zahŕňajú mechanické vyrovnávanie, vyrovnávanie plameňom a kombinované vyrovnávanie. Zahrievanie v rovnakej polohe sa nesmie vykonávať viac ako trikrát a prehrievanie je prísne zakázané. |
|
Inšpekcia |
Kontrola počas celého výrobného procesu slúži ako kľúčová záruka kvality produktu. Fázovaná kontrola zahŕňa najmä kontrolu surovín, kontrolu počas procesu a kontrolu po zváraní. Vo vnútri zvarov nie sú povolené smrteľné chyby, ako sú praskliny a neúplné zváranie. |
|
Náter |
Náter zabezpečuje antikoróznu a protipožiarnu ochranu oceľových konštrukcií. Štandardný náterový systém pozostáva z troch vrstiev: epoxidového základného náteru bohatého na zinok, epoxidovej železitej sľudovej medzivrstvy a polyuretánového alebo fluorokarbónového vrchného náteru. Ohňovzdorný náter sa nanáša vo viacerých tenkých vrstvách. Teplota okolia pri nanášaní náteru nesmie byť nižšia ako 5 °C, relatívna vlhkosť nesmie presiahnuť 85 % a povrchová teplota ocele musí byť aspoň o 3 °C vyššia ako rosný bod. |
|
Dodávka z továrne |
Dodávka je posledným krokom výroby oceľovej konštrukcie. Komponentom, ktoré prejdú výstupnou kontrolou, budú pridelené jedinečné sériové čísla a značky. Komponenty musia byť zoskupené do skupín podľa poradia inštalácie. Drevené bloky alebo gumové tesnenia sa umiestnia medzi komponenty, aby sa zabránilo poškriabaniu povlaku. |
IV. Vývojové trendy modernej technológie výroby oceľových konštrukcií
Moderná oceľová konštrukciavýroba je čoraz inteligentnejšia a mechanizovaná, aby sa zlepšila presnosť a efektívnosť výroby. Technika numerického riadenia, automatické zváranie, aplikácia BIM a virtuálna simulácia pre predmontáž predstavujú budúce trendy vývoja v tomto odvetví.
Výroba oceľových konštrukcií je kompletný systém s úzko prepojenými procesmi, vysokými požiadavkami na presnosť a prísnou kontrolou kvality. Každý postup od rozloženia až po náter priamo ovplyvňuje kvalitu hotových výrobkov. S rozšíreným používaním inteligentných technológií budú prijaté prísnejšie normy pre oceľové konštrukcie, čo povedie k ďalšiemu zlepšeniu kvality výrobkov.
Súvisiace správy
- Ako vybrať vhodnú veľkosť pre oceľovú konštrukciu stajne pre kone?
- Montáž oceľovej konštrukcie na mieste + pracovný postup integrálnej zdvíhacej konštrukcie + kľúčové úvahy
- Prečo si pre moderné bývanie zvoliť dvojvrstvovú montovanú oceľovú rámovú konštrukciu domu?
- Deväť kľúčových bodov pre návrh a výstavbu továrenských budov s oceľovou konštrukciou
- Ako môže oceľová konštrukcia sliepok zlepšiť riadenie hydinových fariem?
- Priemyselné budovy „v štýle lokomotívy“: Mala by byť 3-poschodová kancelária oceľová alebo betónová?
Nechajte mi správu